Токарный прутковый автомат продольного точения — это специализированное высокопроизводительное оборудование для серийного изготовления мелких, длинных и тонких деталей цилиндрической формы с жёсткими допусками. Ключевая идея автоматов швейцарского типа — фиксация прутка у самого края зоны резания, в 1–3 мм от люнетной направляющей втулки. Вылет заготовки из зоны поддержки сведён к минимуму, что позволяет обрабатывать валы с соотношением длины к диаметру 20:1 и более.
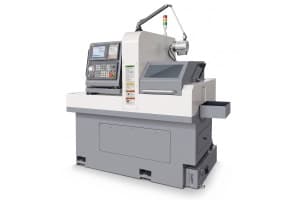
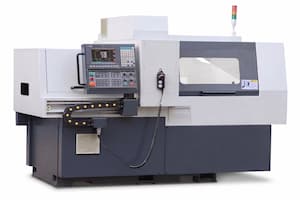
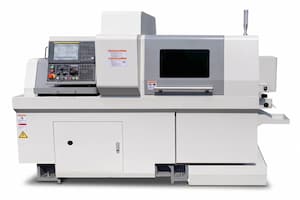
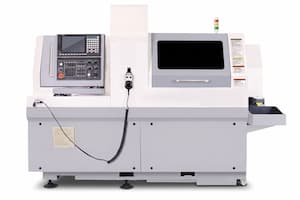
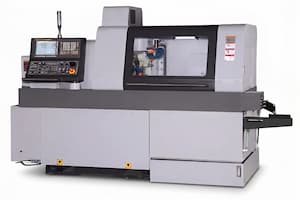
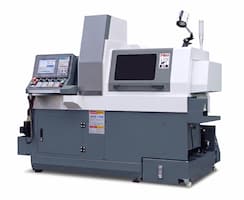
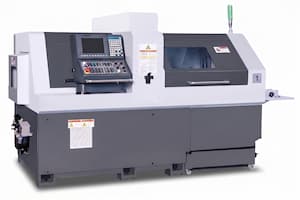
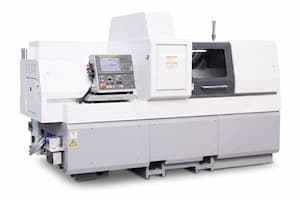
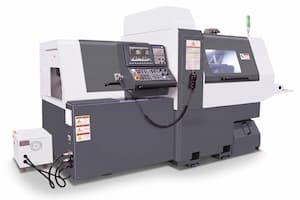
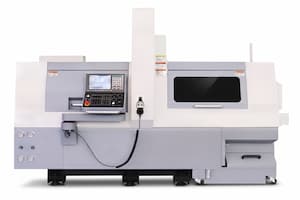
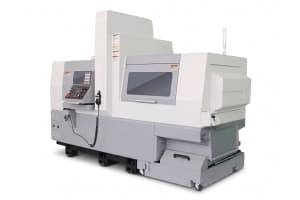
Кинематика станка швейцарского типа
Главное конструктивное отличие автомата продольного точения от классического токарного станка — подвижная шпиндельная бабка, которая перемещается по оси Z вместе с зажатым в цанге прутком. Заготовка физически надвигается на неподвижный режущий инструмент, а не наоборот. Пруток подаётся сквозь жёсткую люнетную направляющую втулку, и зона резания находится в непосредственной близости от её края. Такая компоновка позволяет обрабатывать с высокой точностью длинные и тонкие валы, востребованные в автомобильной и медицинской промышленности, которые на классическом токарном станке потребовали бы люнета или специальной оснастки.
Линейный инструментальный блок
Вместо револьверной головки станки швейцарского типа комплектуются линейным блоком инструментов — державки расположены на единой жёсткой гребёнке. Переход между позициями занимает доли секунды, что важно для серийного производства с коротким циклом. Интеграция приводных блоков по осям C и Y превращает станок в полноценный продольно-токарно-фрезерный центр с возможностью контурного фрезерования пазов, лысок и радиальных отверстий.
Многокоординатная обработка
Прутковые станки поддерживают одновременную работу по 5–6 управляемым осям: основное перемещение по X и Z, поперечное перемещение инструментального блока по Y, вращение приводного инструмента по C, синхронное вращение главного и контршпинделя. Такая кинематика даёт обработку детали с произвольной пространственной ориентацией инструмента за одну установку — фрезерование боковых пазов, радиальных лысок, сверление внецентровых отверстий под углом к оси детали. По сравнению с классическим 2-осевым токарным станком, швейцарский автомат заменяет несколько операций на разных станках и сокращает длину производственного цикла.
Обработка с двух сторон без переустановки
Современные автоматы оснащаются контршпинделем, который перехватывает заготовку на лету. Если в главном шпинделе происходит наружное продольное точение детали, то в противоположном шпинделе обрабатывается обратный торец: центрование, сверление, развёртывание, нарезание резьбы. Синхронизация осей сохраняет точность передачи заготовки на любых оборотах. Деталь выходит полностью обработанной с обеих сторон.
Жёсткость и виброустойчивость станка
Основание станка — станина из модифицированного чугуна с внутренним оребрением, которое гасит вибрации при прерывистом резании. Шпиндельная бабка усилена для работы с заготовками из нержавеющих сталей и титановых сплавов. Для защиты люнетной втулки и отвода тепла из зоны резания используется специализированное масло — оно даёт стабильную смазку узла на скоростях до 10 000–15 000 об/мин и продлевает стойкость малоразмерного твёрдосплавного инструмента.
Жёсткость силовой структуры особенно важна при обработке титановых дентальных имплантатов и костных винтов в медицинской отрасли, при силовом точении игл форсунок и плунжеров в автомобильной промышленности, при работе с жаропрочными сплавами в авиационной и оборонной отраслях. В этих применениях сочетание жёсткой станины, усиленного шпинделя и масляной СОЖ определяет стойкость инструмента и повторяемость размеров в серии.
Где применяются автоматы продольного точения
| Отрасль | Особенности обработки | Детали |
| Медицина, стоматология | титан, нержавейка, чистая резьба | имплантаты, винты, эндоскопы |
| Микроэлектроника | латунь, медь, бронза, малые тиражи | контакты, разъёмы, датчики |
| Автомобильная | крупная серия, жёсткие допуски | форсунки, плунжеры, золотники |
| Часовая | миниатюрные детали, допуски до 0,1 мм | балансиры, оси, микрокрепёж |
| Авиация, ВПК | жаропрочные сплавы, контроль каждой детали | заклёпки, штуцеры, датчики |
| Гидравлика, пневматика | длинные золотники с проточками | валы насосов, шпиндели, штуцеры |
Отправьте чертёж детали — технологи компании рассчитают время цикла обработки, подберут конфигурацию автомата продольного точения и режущий инструмент. Инженерная служба возьмёт на себя доставку оборудования по России, пусконаладочные работы и сдачу станка по тестовой детали.
Частые вопросы о станках продольного точения
Какие требования предъявляют к качеству прутка для автоматов продольного точения?
Станки швейцарского типа требуют откалиброванного холоднотянутого прутка с допуском по диаметру не хуже h6–h8 (отклонение до 0,05 мм) и прямолинейностью, заданной производителем. Горячекатаный прокат не подходит: волнообразность и избыточный припуск приводят к заклиниванию металла в люнетной втулке.
Сколько времени занимает переналадка станка под новую деталь?
Линейное расположение блоков инструментов даёт открытый доступ к резцам и цангам. Смена управляющей программы и замена цанг под новый диаметр прутка занимает минимум времени. Полная переналадка под геометрически схожую деталь укладывается в 1–2 часа силами наладчика.
Требуется ли заливка глубокого армированного фундамента под автоматы продольного точения?
За счет жесткой монолитной станины и относительно небольших габаритов (в сравнении с тяжелыми токарными станками) прутковые автоматы не требуют заливки специального заглубленного фундамента. Достаточно ровного бетонного пола цеха толщиной от 150–200 мм, станок выставляется по уровню на штатные виброопоры.
Как организовать подачу прутка и куда девать готовые детали при серийной работе?
Станок может комплектоваться автоматическим податчиком прутка 1,5-3 метра с накопителем. Готовые детали принимаются в деталеуловитель или конвейер, в зависимости от комплектации. Для круглосуточной автономной работы дополнительно подключается конвейер удаления стружки — он отводит отходы из рабочей зоны и предотвращает их накопление в зоне резания.
Какой реальный срок окупаемости автомата продольного точения при серийном производстве?
Срок зависит от номенклатуры и годовой программы. Для типовой задачи — производства деталей топливной аппаратуры, медицинских имплантатов или часовых компонентов — серия из 100 000 деталей в месяц при средней трудоёмкости 30–60 секунд на деталь окупает станок примерно за 7-12 мес. Точный расчёт делается по чертежу и годовой программе заказчика.
