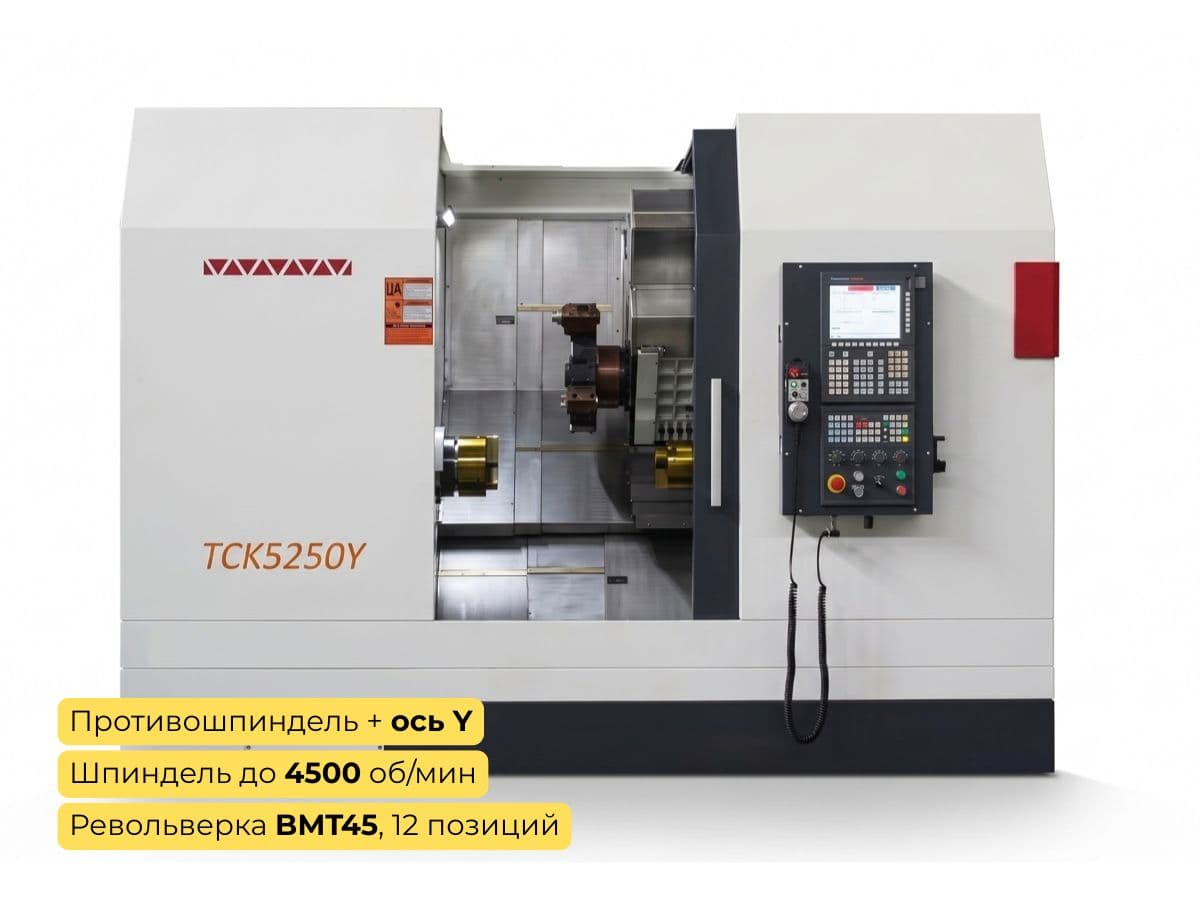
Цена по запросу
- Диаметр обработки до 360 мм
- Револьверная головка BMT45
- Мощность гл. шпинделя 11 кВт
- Пусконаладочные работы (ПНР)
Лизинг

Трейд ин

Доставка

Техподдержка

Двухшпиндельный токарный центр TCK5250Y с длиной обработки 450 мм и 12-позиционной приводной револьверной головкой BMT45 предназначен для серийного изготовления деталей вращения со сложной геометрией. Оборудование поставляется под заказ, с пусконаладкой и гарантией.
Технические характеристики TCK5250Y
| Параметр | Значение |
| Угол наклона станины, градусов | 45 |
| Макс. диаметр поворота гл. шпинделя, мм | 500 |
| Макс. диаметр поворота контршпинделя, мм | 400 |
| Макс. диаметр обработки, мм | 360 |
| Макс. длина обработки, мм | 450 |
| Перемещение по оси X, мм | 350 |
| Перемещение по оси Y, мм | ±45 |
| Перемещение по оси Z1, мм | 500 |
| Перемещение по оси Z2, мм | 500 |
| Скорость быстрого хода по оси X, м/мин | 24 |
| Скорость быстрого хода по оси Y, м/мин | 10 |
| Скорость быстрого хода по оси Z, м/мин | 30 |
| Конус гл. шпинделя | A2-6 |
| Конус контршпинделя | A2-5 |
| Диаметр отверстия гл. шпинделя, мм | 66 |
| Диаметр отверстия контршпинделя, мм | 56 |
| Макс. диаметр заготовки гл. шпинделя, мм | 52 |
| Макс. диаметр заготовки контршпинделя, мм | 42 |
| Скорость гл. шпинделя, об/мин | 50–4500 |
| Скорость контршпинделя, об/мин | 50–4500 |
| Мощность гл. шпинделя, кВт | 11 |
| Мощность контршпинделя, кВт | 5,5 |
| Патрон шпинделя Z1, дюймов | 8 |
| Патрон доп. шпинделя Z2, дюймов | 6 |
| Тип приводной револьверной головки | BMT45 |
| Число позиций приводной головки, шт | 12 |
| Торцевой приводной инструмент (цанга/скорость) | ER25 / 3000 об/мин |
| Радиальный приводной инструмент (цанга/скорость) | ER25 / 3000 об/мин |
| Внутренний диаметр хвостовика инструмента, мм | 25 / 32 |
| Сечение державки инструмента, мм | 20×20 / 25×25 |
| Точность позиционирования по осям X, Z, мм | ±0,009 |
| Габариты станка, мм | 2900×1900×2200 |
| Масса станка, кг | 4200 |
Двухшпиндельный токарный центр TCK5250Y рассчитан на детали, которым нужна обработка с двух сторон и дополнительные фрезерные переходы: оси, втулки, фитинги, корпуса клапанов, элементы арматуры. Главный шпиндель способен обрабатывать заготовки диаметром до 52 мм, контршпиндель — до 42 мм. Этого запаса достаточно для основной номенклатуры гидравлики, пневматики, приборостроения и нефтегазовой арматуры, где заготовки редко выходят за средние размеры.
Оба шпинделя вращаются со скоростью до 4500 об/мин. Высокая частота вращения повышает скорость резания при обработке цветных сплавов и деталей малого диаметра и сохраняет чистоту поверхности, а нижняя граница диапазона в 50 об/мин позволяет подобрать режим для нержавеющих и жаропрочных сталей. Контршпиндель мощностью 5,5 кВт справляется с чистовой обработкой второй стороны после перехвата заготовки, поэтому его мощность подобрана под чистовые и получистовые операции, а не под тяжелый съем припуска.
Станина с наклоном 45° отводит стружку под действием силы тяжести и не дает ей накапливаться в зоне обработки. Это сохраняет стабильность размеров при длительной работе и снижает тепловое влияние на заготовку, а открытая рабочая зона упрощает доступ оператора при наладке и замене инструмента.
Приводной инструмент с частотой вращения до 3000 об/мин в цанговых патронах ER25 позволяет выполнять фрезерование лысок и шпоночных пазов, радиальное и осевое сверление, нарезание резьбы метчиком на торце. Ось Y двухшпиндельного станка смещает инструмент относительно оси вращения и обрабатывает элементы вне центра детали. Количество радиальных и осевых приводных блоков набирается под задачу — от 2 до 12. Заготовка проходит все переходы без переустановки: погрешность базирования, которая накапливается при ручном переносе детали на другой станок, исключается.
Точность позиционирования 0,015 мм относится к классу, который достаточен для посадочных мест под подшипники и уплотнения, резьбовых соединений и сопрягаемых поверхностей в серийном производстве.
Поставка оборудования идет напрямую на площадку заказчика. Тем, кто планирует купить двухшпиндельный токарный центр TCK5250Y - цена станка определяется комплектацией: количеством приводных блоков, типом патронов и системой ЧПУ. Чтобы узнать точную стоимость в нужной комплектации, получить технико-коммерческое предложение (ТКП) или обсудить условия лизинга, оставьте заявку на сайте или свяжитесь с нашим отделом продаж.
Отличия станка TCK5250Y от TCK5246Y
| Параметры | TCK5246Y | TCK5250Y |
| Диаметр заготовки гл. шпинделя, мм | 51 | 52 |
| Макс. длина обработки, мм | 550 | 450 |
| Ход по оси Z, мм | 613 | 500 |
| Мощность контршпинделя, кВт | 11 | 5,5 |
| Макс. скорость шпинделя, об/мин | 4000 | 4500 |
Работа двухшпиндельного токарного станка ТСК5250Y
Благодаря наличию двух шпинделей токарный станок ТСК5250Y выполняет полную обработку детали с обеих сторон без участия оператора. Перехват заготовки из главного шпинделя в контршпиндель происходит автоматически прямо во время цикла. Револьверная головка с приводным инструментом превращает токарный станок в полноценный токарный обрабатывающий центр. Она позволяет комбинировать точение с фрезерованием, сверлением вне оси и нарезанием резьбы. Это дает вашему бизнесу максимальную производительность, исключение простоев на ручной переворот заготовки, строгую соосность при перехвате. Двухшпиндельный станок ТСК5250Y заменяет целую цепочку оборудования. Смотрите в видео, как слаженная работа двух шпинделей и приводного инструмента сокращает время цикла и минимизирует человеческий фактор.
